Best Water & Sublimation Transfer Paper Manufacturer


Процес Ток Од сито стампа Церамиц На глазура Децалс
Марта 17, 2018
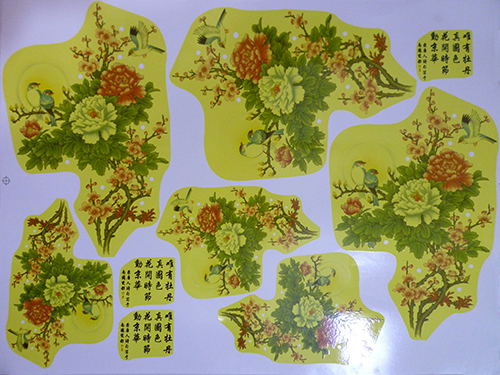
у керамици, за постизање тродимензионалног образац, светла боја, трајне и нон-уклањање боје, употреба метода за сито штампу на веома аппроприате.Сцреен штампање опрема је релативно једноставна и оперативни технике су лако схватити. На домаћем и иностраном тржишту, Керамички производи украшени керамика за штампање екрана на налепницама глазура постепено замјењују обичне штампане папирне производе.
Проток процеса керамике штампарије екрана на налепницама глазуре:
1.Производња мрежног оквира.
Оквир се може израдити од дрвета и алуминијумске легуре. Дрвени мрежи оквир треба да користи висококвалитетно дрво за ефикасно спречавање мрежног оквира да се деформише када се уље додирне. Спецификација је углавном 55 × 35 цм, А величина дрвене плоче је 4 × 2,5 цм.
2.Избор жичане мреже ~ употреба 250 Месх најлон мрежа.
3.Истегните мрежицу. Може да користи ручно испружено (уграђени начин) или машинско стрепње нето.
4.ПЛАТЕ ПЛАЋАЊЕ - ПРАВА ПЛАТЕ, Не заборавите да нацртате линију знакова "+" као референцу за штампање.
Штампарија екран може користити диазо фотосензивни лепак, Сечиво сечива Сцуегее је под углом 45 степени, и мањи угао Скуеегеа, Очини се подесавање фотосензитивне течности на екрану. Примените сензибилизовано лепљење, премаз обе стране, и нанесите равномерно. Пресвучена плоча заслона је сушена на одговарајућој температури, и сушена плоча за екран може се испоручити на тањир.
Може се користити извор светлости Схаибана 10 до 15 ~ 40В реда флуоресцентних сијалица, свјетло 25 до 30 цм, Време излагања је 5 до 7 минута. Изложена плоча заслона испрана је топлом водом и развијена је. Ако постоји оштећење, могуће је направити додатни поправак. Поправљена штампарска плоча може се користити за процес штампања и штампање екрана Пренос вода децалс за керамику.
5.Скуегее Штампање - Може да користи праве угаони стругач уретана,Стрип Стрип изложени део дршке до 2 ~ 3 цм је прикладан. Температура штампања окружења је углавном између 20 ~ 25 ℃, Релативна влага треба одржавати о томе 70%.
Можда сте такође воле
Цопи © 2008 | ППВ| ситемап
 Џим

 Менаџер продаје